Pièce refaite en 3D : pourquoi elle peut durer plus que l'originale
Parois fines, lignes de soudure, angles vifs : pourquoi les pièces d'usine cassent, comment une reconception les rend plus solides, et quand l'originale reste la meilleure.
Par l'atelier Chouette
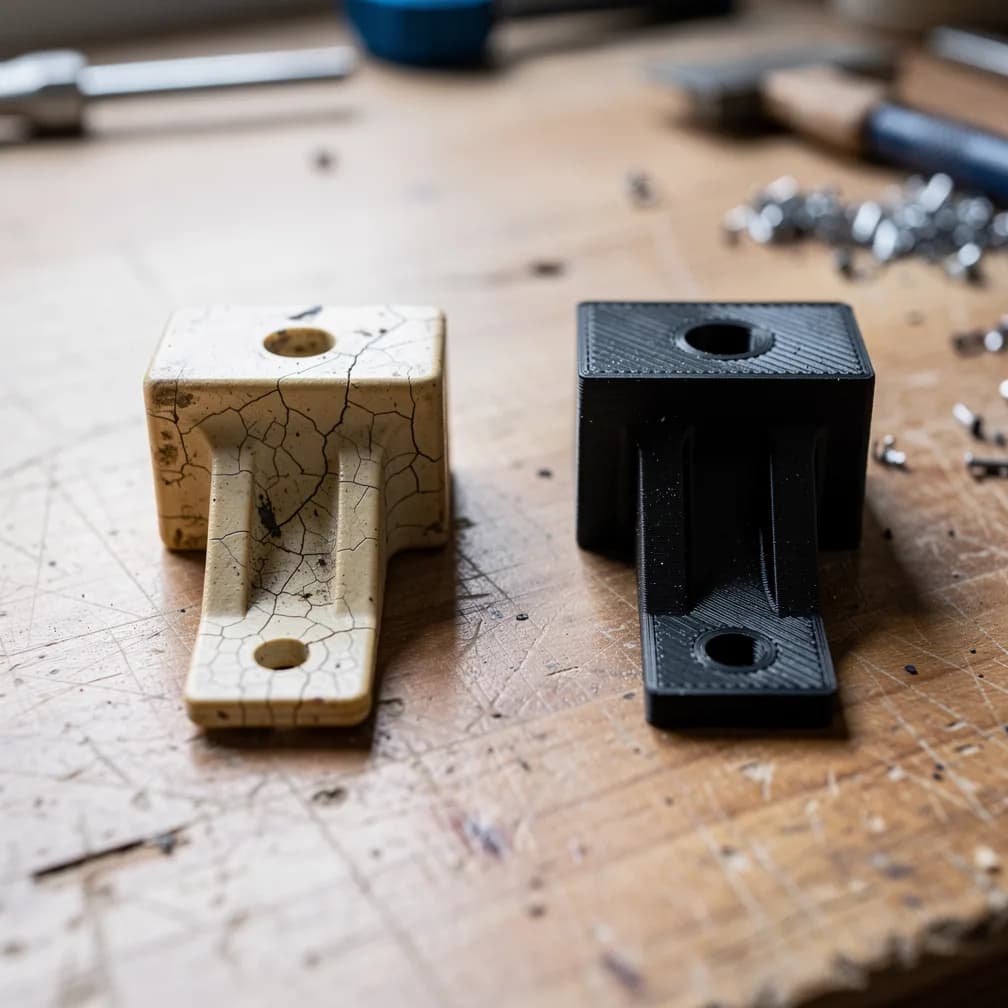
La question est légitime : une pièce imprimée en 3D, ce n'est pas un peu moins solide que la pièce d'usine ? Parfois, oui. Mais dans beaucoup de réparations, la pièce refaite dure plus longtemps que l'originale. Non pas parce que l'impression 3D serait une technologie miracle, mais parce qu'on ne refait pas la même pièce : on refait une pièce dessinée pour ne plus casser au même endroit.
Ce dossier explique pourquoi une pièce d'origine casse, ce que la reconception permet de corriger, et, tout aussi important, les cas où l'original reste imbattable.
Une pièce d'usine est dessinée pour le moule, pas pour votre usage
La plupart des petites pièces plastique de l'électroménager, du mobilier ou de l'automobile sont moulées par injection. C'est un procédé remarquable pour fabriquer des milliers de pièces identiques à bas coût, et il impose ses propres règles de dessin. Ces règles expliquent beaucoup de casses.
Des parois fines, par nécessité
En injection, les parois épaisses posent problème : elles refroidissent lentement et se creusent en surface. L'article de référence sur le moulage par injection cite des parois trop épaisses parmi les causes des retassures, ces creux qui marquent la surface. Les concepteurs gardent donc des parois minces et régulières, et chaque dixième de millimètre de plastique économisé, multiplié par des milliers de pièces, compte dans le prix de revient. La pièce est dimensionnée pour l'usage prévu, avec une marge que le fabricant juge suffisante, pas davantage.
Des lignes de soudure autour des trous
Quand la matière injectée contourne un trou ou un obstacle, deux fronts de plastique se rejoignent de l'autre côté. S'ils ne fusionnent pas parfaitement, ils forment une ligne de soudure. Comme le décrit l'article consacré à ce défaut, ces lignes apparaissent le plus souvent autour des trous et créent des zones localement faibles, susceptibles de casser sous contrainte. Si votre pièce s'est fendue en partant d'un trou de vis, c'est un suspect sérieux.
Des angles vifs, là où les efforts se concentrent
Un angle intérieur vif, à la racine d'un clip ou au pied d'une patte de fixation, concentre les contraintes. La mécanique quantifie ce phénomène par un coefficient de concentration de contrainte : autour d'un simple trou dans une plaque tendue, la contrainte locale atteint trois fois la contrainte moyenne, et plus un fond d'entaille est aigu, plus ce coefficient grimpe. Un angle vif n'est pas toujours un défaut de conception, il peut être dicté par le moule ou l'assemblage ; mais c'est très souvent là que la fissure démarre.
Le temps qui passe
Enfin, une pièce vieillit. La chaleur répétée d'un lave-vaisselle, les rayons du soleil derrière une vitre, les produits ménagers, des milliers de cycles d'ouverture et de fermeture : le plastique perd progressivement de sa souplesse, et une pièce qui pliait sans casser finit par se rompre net. La pièce refaite repart, elle, avec une matière neuve.
Lire la cassure avant de redessiner
C'est l'étape que l'on saute quand on se contente de copier une pièce, et c'est pourtant elle qui fait toute la différence. Avant de dessiner, nous regardons comment la pièce a cédé.
- Une cassure nette, sans déformation, à la racine d'un clip ou dans un angle : concentration de contrainte, aggravée le cas échéant par le vieillissement. Il faut adoucir l'angle et épaissir localement.
- Une fissure qui part d'un trou : ligne de soudure possible, ou vis trop serrée qui a écarté le plastique. On renforce autour du trou, ou on remplace le filetage dans le plastique par un insert.
- Une pièce déformée, ramollie, gondolée : ce n'est pas une question de forme mais de température. Il faut changer de matière, pas seulement d'épaisseur.
- Une usure progressive (un ergot arrondi, un trou ovalisé) : frottement répété. On revoit la surface de contact ou on choisit une matière qui glisse mieux.
D'où l'intérêt de nous confier les morceaux quand c'est possible, et de nous décrire l'usage : où est montée la pièce, à quelle température, quel effort elle subit, depuis combien de temps elle était en service. Notre article sur la façon de mesurer une pièce cassée explique quoi relever si vous ne pouvez pas venir.
Les cinq leviers qui rendent une pièce refaite plus solide
1. Mettre de la matière là où ça casse
L'impression 3D n'a pas la contrainte des parois uniformes. Nous pouvons épaissir la racine d'un clip, ajouter une nervure sous une patte de fixation, élargir la collerette autour d'un trou, sans alourdir le reste de la pièce. Tant que la pièce reste compatible avec son logement, rien n'oblige à reproduire les faiblesses de l'originale.
2. Arrondir les angles intérieurs
Un congé, même de petite taille, à la place d'un angle vif, réduit la concentration de contrainte à l'endroit exact où la fissure était partie. C'est en général la modification la plus simple et la plus efficace, à condition que l'angle ne serve pas d'appui à une pièce voisine.
3. Orienter les couches dans le sens de l'effort
Une pièce imprimée en filament n'a pas la même résistance dans toutes les directions : elle est plus faible entre ses couches. Les fiches techniques des fabricants le mesurent. Pour un PETG courant, la résistance en traction passe de 51 MPa dans le plan des couches à 35 MPa perpendiculairement, et la résistance au choc de 34,2 à 10,5 kJ/m². L'orientation de la pièce sur le plateau n'est donc pas un détail d'impression : c'est une décision de conception. Un clip imprimé à plat, dont les filaments suivent le bras qui plie, n'a rien à voir avec le même clip imprimé debout. Notre article sur le remplissage, les parois et l'orientation approfondit ces réglages.
Ce point explique aussi pourquoi une pièce imprimée peut être plus faible que l'originale : mal orientée, elle cède là où la pièce moulée, homogène, aurait tenu. La solidité d'une pièce refaite n'est jamais acquise d'office ; elle se conçoit.
4. Choisir la matière pour la contrainte réelle
Le fabricant a choisi une matière pour l'ensemble de ses clients et au meilleur coût. Nous pouvons la choisir pour votre usage. Un exemple parlant est la chaleur : on compare la température à laquelle la pièce sera exposée avec la température de fléchissement sous charge de la matière. Selon leurs fiches techniques, elle est de 68 °C pour un PETG courant et de 92 °C pour un ASA courant (mesure ISO 75 sous 1,8 MPa). Pour une pièce exposée au soleil ou à l'eau chaude, cet écart décide de tout.
| Contrainte principale | Matière que nous envisageons | Pourquoi |
|---|---|---|
| Chocs, flexion, clips | PETG | Plie avant de casser, bonne ténacité |
| Soleil, extérieur, chaleur modérée | ASA | Tient mieux aux UV et à la chaleur |
| Amortir, épouser, adhérer | TPU | Souple, absorbe les chocs |
| Pièce rigide et précise, peu sollicitée, en intérieur | PLA | Rigide, précis, économique |
| Petite pièce très détaillée | Résine résistante | Précision, surface lisse |
Notre comparatif PLA, PETG, ASA ou TPU détaille chacune de ces matières, et notre article sur les pièces exposées au soleil, à la pluie et au gel traite le cas de l'extérieur.
5. Remplacer les points faibles par du métal
Une vis serrée directement dans le plastique finit par arracher son filetage. Un insert en laiton posé à chaud offre un filetage métallique qui supporte les serrages répétés. Un axe qui s'use peut devenir une tige métallique du commerce, la pièce imprimée ne faisant plus que la tenir. Ces combinaisons, décrites dans notre article sur les vis, filetages et inserts, donnent fréquemment à la pièce refaite un net avantage sur l'originale tout plastique.
Prenons un exemple
Imaginons un clip de fixation de panier de lave-vaisselle, cassé net à sa racine. L'original est une pièce moulée aux parois fines, avec un angle vif à la jonction entre le clip et sa base, fragilisée par des années de cycles chauds.
La version refaite garde exactement les cotes d'accrochage, pour se monter sans outil. Mais la racine du clip est épaissie, l'angle vif devient un congé, la pièce est imprimée à plat pour que les filaments suivent le bras qui plie, et la matière est choisie en fonction de la température réelle des programmes utilisés, en comparant avec la tenue en température de la matière. Résultat attendu : une pièce qui ne cassera plus au même endroit. Ce raisonnement est détaillé, pièce par pièce, dans notre article sur les pièces de lave-vaisselle.
Remarquez ce que nous n'avons pas fait : rendre la pièce massive. Un clip trop rigide ne se clipse plus.
Quand l'originale reste la meilleure
Nous préférons le dire clairement : dans plusieurs situations, la pièce d'origine ou une solution industrielle reste supérieure, et nous vous le dirons au moment du devis.
- Les charnières souples intégrées, ces fines lamelles de plastique qui plient des milliers de fois sans casser, comme sur certains couvercles. Les matières courantes d'impression ne reproduisent pas ce comportement.
- Les pièces en plastiques techniques chargés de fibres ou conçus pour le frottement, comme certains engrenages de transmission : l'impression peut dépanner, rarement égaler.
- Les pièces exposées à forte chaleur : à proximité d'une résistance, d'un brûleur ou dans une enceinte de four, aucune de nos matières ne convient. Le cas est traité dans notre article sur les boutons de four.
- Les pièces de sécurité : gaz, électricité, freinage, fixation de charges au-dessus des personnes, sièges pour enfants. Nous ne les imprimons pas, et nous expliquons pourquoi dans ce que nous refusons d'imprimer.
- Les séries importantes : au-delà de quelques dizaines de pièces identiques, d'autres procédés deviennent pertinents.
Et quand la pièce d'origine est encore disponible à un prix raisonnable, ou que l'appareil est sous garantie, commencez par là : notre article garantie, SAV ou impression 3D vous aide à choisir l'ordre des démarches.
Le piège de la pièce trop solide
Dernière nuance, et pas des moindres. Dans un mécanisme, certaines pièces plastique sont volontairement le maillon faible. Si un tiroir force, mieux vaut que le petit guide en plastique casse plutôt que la glissière métallique ; si un volet se bloque, mieux vaut perdre un embout que le moteur.
Rendre une telle pièce indestructible, c'est déplacer la casse vers une pièce plus chère ou plus difficile à remplacer. Plus solide ne veut pas dire meilleure : l'objectif est une pièce qui résiste à l'usage normal, mais qui reste le fusible du système en cas d'incident. C'est pour cela que nous vous demandons toujours comment la pièce a cassé : après une chute ou un blocage, la faire plus robuste n'est pas forcément une bonne idée ; après une usure normale, c'est souvent la bonne.
Gardez les morceaux Même en miettes, la pièce cassée est la meilleure source d'information : la forme de la cassure nous dit où renforcer, et les fragments donnent des cotes qu'aucune photo ne remplace.
Si vous voulez savoir comment se déroule la suite, du premier message au prix ferme, notre article sur le déroulé d'un devis détaille chaque étape. Les ordres de grandeur de prix sont sur notre grille tarifaire : une petite pièce de rechange se situe entre 8 et 20 € TTC, une pièce technique entre 20 et 60 €, et la conception démarre à 35 €.
Une pièce qui casse toujours au même endroit ? Envoyez-nous des photos de la cassure et décrivez son usage : nous vous dirons si elle peut revenir plus solide, et comment.
Une pièce à refaire ?
Envoyer une photo →