Pièce imprimée solide : parois, orientation, remplissage, dans cet ordre
Remplir une pièce à 100 % la rend rarement beaucoup plus solide. Parois, orientation des couches, dessin et matière comptent davantage : on vous explique pourquoi, exemples à l'appui.
Par l'atelier Chouette
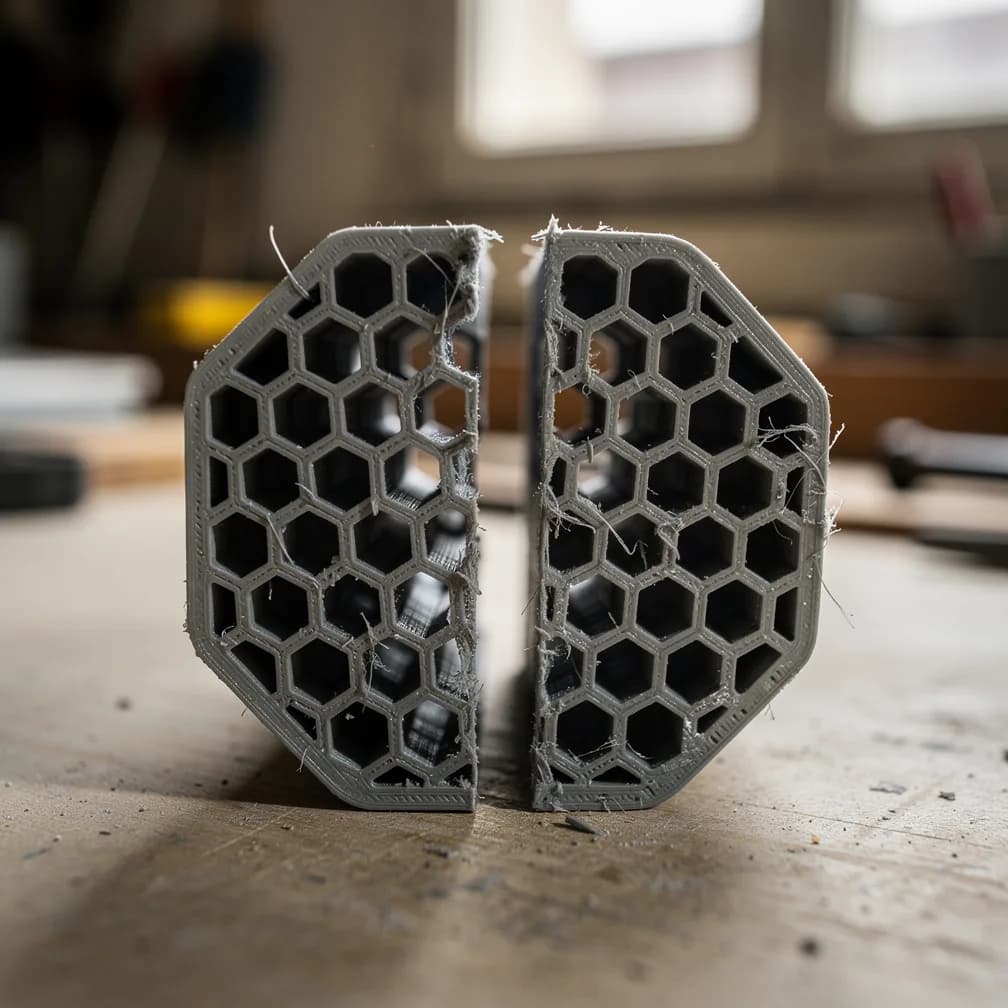
« Mettez-la à 100 %, qu'elle soit bien solide. » C'est la demande qu'on entend le plus souvent quand une pièce doit résister. Elle part d'une bonne intuition, plus de matière égale plus de résistance, et elle tombe pourtant souvent à côté. Une pièce pleine est plus lourde, plus longue à imprimer, plus chère, et pas forcément beaucoup plus solide que la même pièce bien orientée avec des parois épaisses.
Ce dossier explique ce qui se passe à l'intérieur d'une pièce imprimée en filament, quels réglages comptent vraiment, et pourquoi le dessin et l'orientation pèsent souvent plus lourd que le fameux pourcentage.
Ce qu'il y a vraiment dans une pièce imprimée
Une pièce imprimée en FDM n'est pas un bloc de plastique. Coupez-la en deux et vous verrez trois zones distinctes :
- les parois, ou périmètres : les cordons qui suivent le contour extérieur de la pièce, et celui de chaque trou. On en imprime généralement deux ou plus, côte à côte ;
- les couches pleines du dessus et du dessous : des « couvercles » de plastique dense qui ferment la pièce ;
- le remplissage : une structure alvéolée (grille, nid d'abeille, motifs ondulés) qui occupe l'intérieur. Son pourcentage indique la part du volume intérieur réellement occupée par de la matière.
Quand on parle de « remplissage à 20 % », on parle donc uniquement de l'intérieur. La peau de la pièce, elle, reste pleine quelle que soit la valeur choisie.
Les parois portent l'essentiel de la charge
C'est le point que beaucoup ignorent, et le fabricant d'imprimantes Prusa l'écrit noir sur blanc dans sa documentation : « la solidité d'un modèle est principalement définie par le nombre de périmètres, et non par le remplissage ». La même page indique que la plupart des modèles s'impriment avec 10 à 15 % de remplissage, qu'on peut monter à 30 % pour plus de robustesse, et que 100 % est rarement nécessaire.
Pourquoi ? Pensez à une règle en plastique que vous pliez. La face qui s'étire et celle qui se comprime, ce sont les faces extérieures ; le milieu de la règle travaille beaucoup moins. C'est un principe de base de la résistance des matériaux : en flexion, les efforts sont maximaux à la surface et diminuent vers le centre. C'est aussi pour cela que les tubes sont creux et les poutres métalliques en forme de I.
Une pièce imprimée suit la même logique. Ajouter des parois, c'est épaissir la zone qui travaille le plus. Ajouter du remplissage, c'est remplir une zone qui travaille peu.
Pour rendre une pièce plus solide, on épaissit d'abord sa peau. On ne remplit son cœur qu'ensuite, et seulement si l'usage le demande.
Le remplissage : utile, mais pas là où on croit
Le remplissage n'est pas inutile pour autant. Il a trois rôles bien réels.
Tenir en compression
Une pièce écrasée entre deux surfaces, un pied de meuble, une cale, une butée, s'appuie sur son intérieur. Là, le remplissage travaille directement, et un taux plus élevé fait une vraie différence. La documentation Prusa le note aussi : le remplissage contribue surtout à la résistance à la compression.
Soutenir le dessus
Les couches pleines du dessus sont imprimées « en pont » au-dessus des alvéoles du remplissage. Plus le remplissage est clairsemé, plus ces ponts sont longs et plus la surface risque de s'affaisser. D'où la recommandation d'au moins trois couches pleines sur le dessus, précisée dans la page de Prusa sur les couches et périmètres, et davantage quand les couches sont fines.
Recevoir une vis ou un perçage
Une vis qui se visse directement dans le plastique, ou un trou qu'on perce après impression, traverse l'intérieur de la pièce. Autour, on veut de la matière pleine. La bonne réponse n'est pas de tout remplir à 100 %, mais d'ajouter des parois autour du trou, ou de prévoir un insert laiton.
L'orientation : la couche est le point faible
Voici le facteur le plus sous-estimé, et souvent le plus important. Une pièce FDM est construite couche par couche, et chaque couche se soude à la précédente pendant qu'elle est encore chaude. Cette soudure est moins forte que le cordon lui-même. Prusa compare cela au bois, qui résiste mieux dans un sens que dans l'autre.
Les chiffres sont documentés depuis longtemps. Une étude publiée en 2002 dans le Rapid Prototyping Journal par Ahn et ses collègues a mesuré des pièces en ABS imprimées : leur résistance en traction se situait entre 65 et 72 % de celle de l'ABS moulé par injection, avec de fortes variations selon l'orientation des cordons. Les imprimantes et les matières ont progressé depuis, mais le principe reste : le plastique imprimé ne se comporte pas de la même manière dans toutes les directions.
Prenons un exemple : un crochet mural en forme de L. Imprimé debout, les couches sont empilées dans la hauteur du crochet ; quand on y suspend un sac, l'effort tend à séparer les couches au niveau du coude. C'est là qu'il cassera, net, le long d'une ligne. Imprimé couché sur le flanc, le même crochet a des cordons qui suivent la forme du L, et l'effort tire sur les cordons eux-mêmes. Même matière, même remplissage, même poids : la seconde version est nettement plus résistante.
Choisir l'orientation, c'est donc se demander dans quelle direction la pièce sera sollicitée, puis faire en sorte que cet effort longe les couches plutôt qu'il ne les décolle. Il arrive que cela oblige à ajouter des supports, ou à dégrader un peu l'aspect d'une face. C'est un arbitrage que nous faisons pour chaque pièce technique.
Tous les leviers, du plus efficace au moins efficace
Récapitulons. Ce tableau classe les réglages selon leur effet habituel sur une pièce qui doit résister à un effort de flexion, le cas le plus courant pour un clip, un support ou un crochet :
| Levier | Effet sur la solidité | Coût en temps et matière | Quand l'actionner |
|---|---|---|---|
| Orientation d'impression | Très fort | Nul (parfois des supports en plus) | Toujours, en premier |
| Dessin : épaisseurs, arrondis, nervures | Très fort | Faible | Dès qu'on redessine une pièce |
| Nombre de parois | Fort | Modéré | Pièces sollicitées en flexion ou vissées |
| Matière | Fort, surtout pour les chocs | Variable | Selon chocs, chaleur, extérieur |
| Couches pleines dessus et dessous | Modéré | Modéré | Pièces posées ou appuyées sur une face |
| Taux de remplissage | Modéré, fort en compression | Élevé au-delà de 30 à 40 % | Pièces écrasées, cales, pieds |
La matière : rigide, tenace ou souple
Solide ne veut pas dire la même chose pour tout le monde. Une pièce peut être rigide (elle ne plie pas), tenace (elle encaisse un choc sans casser) ou souple (elle plie et revient). Ces qualités s'opposent souvent.
- Le PLA est rigide et précis, mais cassant : sous un choc, il a tendance à se rompre net plutôt qu'à plier.
- Le PETG est un peu moins rigide et bien plus tenace : c'est notre choix habituel pour un clip ou une pièce qui prend des coups.
- L'ASA ajoute la tenue à la chaleur et aux UV, pour l'extérieur ou la voiture.
- Le TPU est souple : sa solidité, c'est de ne jamais casser parce qu'il se déforme.
La résine, elle, n'est pas déposée en cordons : l'objet est durci couche par couche dans un bain liquide, avec d'autres forces et d'autres faiblesses. Les résines standard sont précises mais fragiles, les résines dites résistantes encaissent mieux les efforts. Nous comparons les deux technologies dans notre article filament ou résine.
Le dessin compte plus que les réglages
Quand nous redessinons une pièce cassée, nous ne la recopions pas toujours à l'identique. La pièce d'origine a été conçue pour l'injection plastique, avec une matière et des contraintes différentes. Trois corrections reviennent souvent :
- Arrondir les angles intérieurs. Un angle vif concentre les efforts, et c'est là que la fissure démarre. Un simple arrondi de 1 ou 2 mm dans le coude d'un clip change sa durée de vie.
- Épaissir la zone de rupture. La cassure de la pièce d'origine vous montre exactement où elle souffrait. On y ajoute de la matière, quand l'encombrement le permet.
- Ajouter des nervures plutôt qu'épaissir partout : une fine paroi perpendiculaire rigidifie énormément une plaque, pour très peu de matière.
C'est ce qu'on fait par exemple sur une poignée de hublot de lave-linge, qui casse presque toujours au même endroit, ou sur les clips et embouts d'aspirateur, sollicités des centaines de fois. Et c'est pour cela qu'un fichier modifiable, un STEP plutôt qu'un STL, facilite tant ce travail, comme nous l'expliquons dans notre dossier sur les formats de fichiers 3D.
Lisez la cassure Une rupture nette et plate, parallèle aux couches, signale un problème d'orientation. Une rupture fibreuse ou déchirée, un effort qui dépassait simplement la matière. Si vous nous apportez une pièce imprimée qui a cassé, nous regardons d'abord ça.
Prenons un exemple : un support d'étagère
Imaginons un petit support d'étagère en équerre, qui doit porter quelques livres. Trois façons de l'imprimer :
- Version A : imprimée debout, deux parois, 100 % de remplissage. Lourde, longue à imprimer, et pourtant exposée à une casse le long d'une couche, dans le coude de l'équerre.
- Version B : imprimée couchée sur le flanc, quatre parois, 20 % de remplissage. Plus légère, plus rapide, et les cordons suivent la forme de l'équerre dans le coude.
- Version C : comme B, avec en plus un arrondi dans l'angle intérieur et une nervure de renfort dessinée dans l'équerre.
La version A est celle que la plupart des gens demanderaient. La version C est celle que nous proposerions. Elle consomme moins de matière que A, s'imprime plus vite, et résiste mieux à l'effort réel. C'est tout l'intérêt de raisonner par l'usage plutôt que par un pourcentage.
Là où aucun réglage ne suffit
Il faut aussi savoir s'arrêter. Même bien orientée, bien dessinée et bien réglée, une pièce imprimée en plastique reste une pièce en plastique. Nous déconseillons l'impression 3D pour :
- les pièces qui retiennent une charge dont la chute serait dangereuse : fixation de meuble lourd en hauteur, pièce de levage, attache de siège ;
- les pièces de sécurité d'un véhicule ou d'un vélo : freinage, direction, fixation de roue ;
- les pièces qui travaillent en continu près d'une source de chaleur, où le plastique ramollit ;
- les pièces qui étaient en métal à l'origine et dont la fonction dépendait de cette rigidité.
Pour ces cas, une pièce d'origine ou un usinage métal s'imposent. Nous vous le dirons dès le devis. Pour tout le reste, c'est-à-dire la plupart des pièces cassées introuvables du quotidien, une pièce imprimée bien pensée tient très bien.
Ce qu'il faut nous dire pour qu'on règle tout ça à votre place
Vous n'avez pas à choisir vous-même parois, remplissage et orientation. Ce qui nous aide, c'est de savoir comment la pièce va vivre :
- dans quelle direction elle est tirée, poussée ou pliée ;
- si elle prend des chocs ou reste immobile ;
- si elle est vissée, clipsée, collée ;
- à quelle température elle est exposée, et si elle voit le soleil ;
- où l'ancienne a cassé, si c'est une pièce de remplacement.
Avec ces éléments, nous choisissons la combinaison la plus solide pour le prix le plus juste. Les ordres de grandeur sont sur la page des tarifs : une pièce technique costaude se situe généralement entre 20 et 60 € TTC.
Une pièce qui doit vraiment tenir ? Décrivez-nous son usage, joignez une photo ou votre fichier : nous vous proposons matière, orientation et réglages, avec un devis gratuit sous 24 h ouvrées.
Une pièce à refaire ?
Envoyer une photo →