Vis, écrous, inserts laiton : des pièces 3D qu'on démonte sans casse
Vis directe, écrou captif, insert en laiton ou filetage imprimé : comment choisir la fixation d'une pièce imprimée en 3D selon l'usage, et la mettre en œuvre sans arracher le filet.
Par l'atelier Chouette
Tout le monde a connu ce moment : on revisse le couvercle d'un boîtier pour la cinquième fois, et la vis se met à tourner dans le vide. Le plastique a cédé, le trou est rond comme une bille. Sur une pièce imprimée en 3D, ce scénario n'a rien d'une fatalité, à condition de choisir la bonne méthode de fixation dès le dessin.
Il en existe quatre principales : visser directement dans le plastique, loger un écrou dans la pièce, poser un insert en laiton, ou imprimer le filetage lui-même. Chacune a son terrain. Ce guide vous aide à choisir, puis détaille la mise en œuvre de chacune, chiffres de tests à l'appui.
La seule question qui compte : combien de fois allez-vous démonter ?
Avant la solidité, avant le prix, c'est la fréquence de démontage qui oriente le choix. Un filet taillé dans du plastique s'use un peu à chaque vissage ; un filet en laiton, presque pas.
| Usage | Méthode conseillée | Pourquoi |
|---|---|---|
| Assemblé une fois, démonté rarement | Vis directe dans le plastique | Simple, gratuit, suffisant pour quelques cycles |
| Ouvert régulièrement (piles, maintenance) | Insert en laiton | Filet métallique durable, supporte un serrage plus fort |
| Forte traction sur la vis, accès possible des deux côtés | Écrou captif | Très bonne tenue à l'arrachement, pièces du commerce |
| Gros diamètre, vissage à la main (couvercle, bouchon, molette) | Filetage imprimé | Aucune pièce rapportée, fonctionne bien à partir de pas assez grossiers |
Gardez ce tableau en tête : la suite détaille chaque ligne.
Ce que disent les mesures
Plutôt que de s'en tenir aux impressions de forum, appuyons-nous sur des essais. L'ingénieur allemand Stefan Hermann, de la chaîne CNC Kitchen, a comparé plusieurs méthodes de fixation M3 dans des pièces en PETG, en mesurant le couple de serrage maximal avant rupture et la force d'arrachement. Ses résultats :
| Méthode (M3, PETG) | Couple maximal avant rupture | Force d'arrachement |
|---|---|---|
| Vis directement dans le plastique | 1 N·m | 118 kg |
| Filet rapporté (type Helicoil) | 1 N·m | 120 kg |
| Écrou logé par le côté | 2 N·m | 86 kg |
| Écrou logé par le dessous | 2 N·m | 166 kg |
| Insert en laiton thermo-posé | 3 N·m | 119 kg |
Deux enseignements. D'abord, à l'arrachement, presque toutes les méthodes se valent : c'est le plastique autour qui lâche, pas la fixation. Ensuite, l'insert en laiton se distingue nettement sur le couple, c'est-à-dire sur la capacité à encaisser un serrage énergique sans que le filet ne foire. Et l'auteur rappelle qu'un couple de 1 N·m produit déjà plus de 1 500 N de tension dans la vis, ce qui suffit pour la plupart des usages courants.
Autrement dit : la vis directe n'est pas une solution au rabais. Elle est simplement moins tolérante aux serrages trop forts et aux démontages répétés.
Méthode 1 : visser directement dans le plastique
C'est la solution de base, et elle suffit souvent. La vis taille son propre filet dans le trou imprimé. Pour que ça tienne :
- Choisissez une vis faite pour le plastique. Les vis à tôle ou les vis spéciales pour thermoplastiques, à filet large et espacé, découpent le plastique proprement. Une vis métrique à pas fin fonctionne aussi, mais tient moins bien dans la durée.
- Dessinez un avant-trou un peu plus grand que prévu. Les trous imprimés sortent plus petits que le dessin, de l'ordre de 0,25 mm selon les mesures de CNC Kitchen. Notre article sur les jeux et emboîtements explique d'où vient cet écart.
- Épaississez les parois autour du trou. La vis travaille dans les parois, pas dans le remplissage. Trois ou quatre parois autour d'un trou de vis font une grande différence ; nous détaillons ces réglages dans l'article sur ce qui rend une pièce vraiment solide.
- Serrez à la main, pas à la visseuse. La visseuse dépasse le couple que le plastique supporte avant même que vous ayez senti la résistance.
Au remontage, une astuce d'ébéniste : tournez d'abord la vis à l'envers jusqu'à sentir le petit « clac » qui indique qu'elle retombe dans son filet, puis vissez. Sinon, elle taille un nouveau filet à côté de l'ancien, et c'est le début de la fin.
Méthode 2 : l'écrou captif, robuste et bon marché
On dessine dans la pièce un logement hexagonal aux dimensions d'un écrou standard. La vis traverse la pièce et vient se serrer dans l'écrou, qui ne peut pas tourner. C'est le filet métallique de l'écrou qui travaille, pas le plastique.
Les essais cités plus haut montrent que l'orientation compte énormément. Un écrou logé par le dessous, la vis tirant l'écrou contre une grande surface de plastique, a résisté à 166 kg ; logé par une fente latérale, il a cédé à 86 kg. La raison est simple : dans le second cas, peu de matière retient l'écrou dans la direction de l'effort.
Deux façons de loger l'écrou
- Le logement ouvert, accessible par une face ou une fente. On glisse l'écrou après l'impression. Pratique, mais l'écrou peut tomber pendant le montage (un point de colle ou de pâte à fixe règle la question).
- L'écrou noyé : on met l'impression en pause à la bonne couche, on dépose l'écrou dans son logement, et l'imprimante le recouvre. L'écrou est définitivement prisonnier. Très solide, mais il faut prévoir la pause dans le trancheur et soigner le pont qui passe au-dessus.
La limite de l'écrou captif : il demande un accès de l'autre côté de la pièce, ou une pièce assez épaisse pour le noyer. Sur une coque fine, c'est souvent impossible.
Méthode 3 : l'insert en laiton, la référence pour les pièces qu'on ouvre souvent
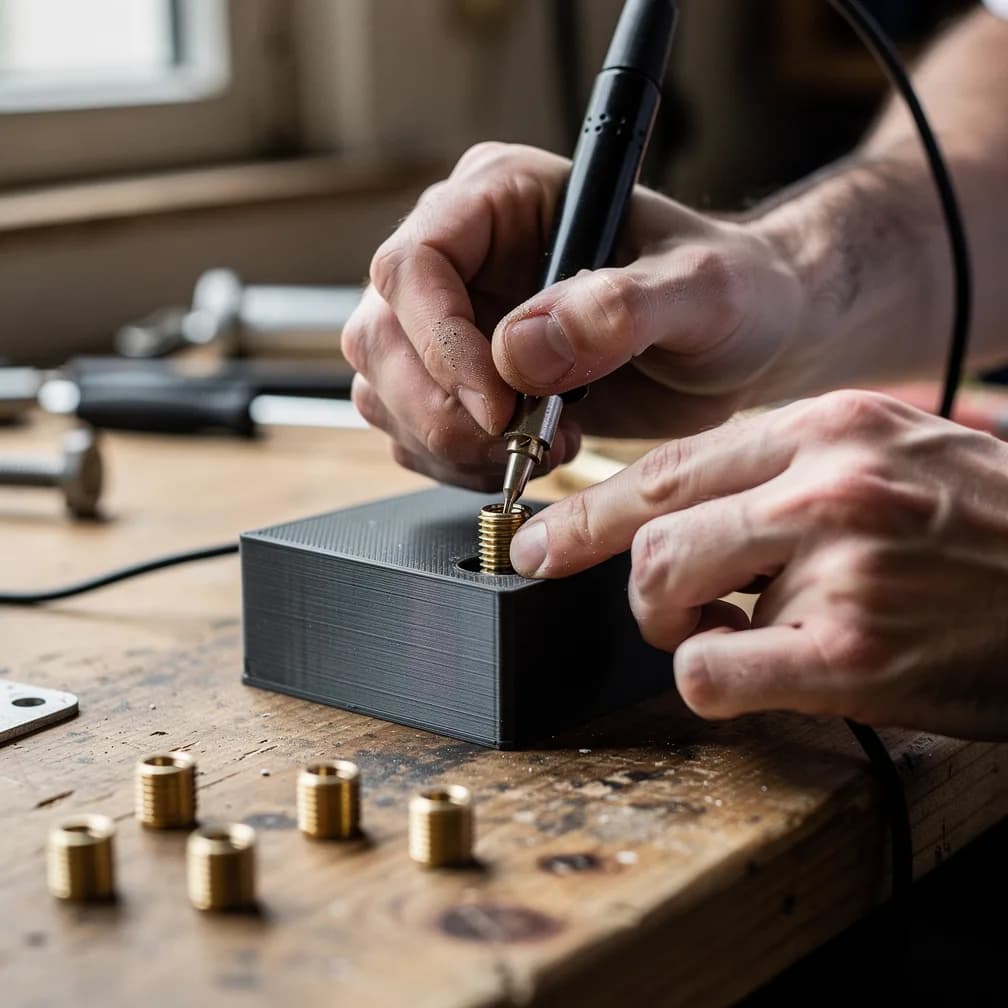
Un insert thermo-posé est un petit cylindre de laiton moleté, taraudé à l'intérieur. On le chauffe au fer à souder et on l'enfonce dans un trou imprimé : le plastique fond autour du moletage, puis se fige et l'emprisonne. Vous obtenez un filet métallique qui supporte des centaines de vissages.
Dessiner le trou
- Le diamètre. Les fabricants indiquent un diamètre nominal (4,0 mm pour un insert M3 courant). Mais comme les trous imprimés sortent sous-dimensionnés, CNC Kitchen a mesuré que 4,2 mm dans le dessin était le meilleur compromis entre facilité de pose et tenue, et conseille d'ajouter 0,2 à 0,3 mm au diamètre nominal pour les petits inserts.
- La profondeur. Pour un trou borgne, environ 1 mm de plus que la longueur de l'insert, pour que le plastique repoussé ait où aller.
- La forme. Un trou droit, sans cône. Le même guide déconseille les trous coniques.
- Les parois. Il faut de la matière autour de l'insert pour qu'il ait quelque chose à mordre : ne le placez pas au ras d'un bord.
Poser l'insert, pas à pas
- Réglez le fer 10 à 20 °C au-dessus de la température d'impression, soit environ 225 °C pour le PLA et 245 °C pour le PETG.
- Posez l'insert sur le trou, bien droit, et laissez-le descendre sous le poids du fer, sans forcer.
- Arrêtez-vous à 90 % environ de la profondeur.
- Retirez le fer et terminez avec un outil plat et froid (une pièce métallique, le plat d'un tournevis) pour mettre l'insert parfaitement à fleur et d'équerre.
- Maintenez quelques secondes : un insert chaud a tendance à remonter tant que le plastique n'a pas figé.
Le résultat se vérifie tout de suite : une vis doit entrer droite, sans point dur. Un insert posé de travers ne se rattrape pas facilement, d'où l'intérêt de s'entraîner sur une chute avant la vraie pièce.
Et dans une pièce en résine ?
La résine durcie ne fond pas : elle se dégrade et s'effrite si on la chauffe. Pour une pièce en résine MSLA, on colle l'insert, à la cyanoacrylate épaisse ou à l'époxy bicomposant, dans un trou dessiné en gradins qui épouse la forme de l'insert. Dans une résine résistante, les inserts collés à la cyano ont tenu en moyenne 56 kg et ceux collés à l'époxy 59 kg, contre 44 kg pour une vis directe.
Le prix d'un insert. Un insert en laiton coûte quelques centimes, mais sa pose ajoute du temps de main-d'œuvre et doit être prévue dans le dessin. Sur une pièce qu'on ouvrira deux fois dans sa vie, ce n'est pas toujours justifié.
Méthode 4 : imprimer le filetage lui-même
Imprimer directement un pas de vis est tentant, et ça fonctionne très bien dans certains cas. Tout est affaire d'échelle. Le filetage métrique ISO, défini par les normes ISO 68-1, 261 et 262, associe à chaque diamètre un pas standard. Quelques valeurs de pas « gros » :
| Diamètre | M3 | M4 | M5 | M6 | M8 |
|---|---|---|---|---|---|
| Pas standard | 0,5 mm | 0,7 mm | 0,8 mm | 1 mm | 1,25 mm |
Un filet M3 a un pas de 0,5 mm, alors que la buse d'une imprimante à filament courante mesure 0,4 mm. Autant dire que le profil du filet est à peine dessinable : un M3 imprimé en FDM ne sera jamais fiable. À partir du M8, et encore mieux au-delà, le filet devient assez grand pour être imprimé correctement. En résine, beaucoup plus fine, les petits filets passent mieux, mais la matière reste cassante sous serrage.
Où le filetage imprimé excelle
Couvercles de boîtes, bagues de serrage, molettes, bouchons de rangement, embouts vissés : partout où l'on visse à la main un gros diamètre, avec un pas large. Un couvercle de pot imprimé en PETG se visse et se dévisse des centaines de fois sans problème.
Les règles pour qu'il fonctionne
- Imprimer l'axe du filet à la verticale, pour que chaque spire soit formée par les couches de façon régulière. Un filet imprimé couché est ovale.
- Prévoir un jeu entre vis et écrou imprimés, bien plus généreux que pour du métal.
- Chanfreiner l'entrée du filet : la première demi-spire, souvent imparfaite, ne bloque plus le vissage.
- Préférer un profil trapézoïdal ou arrondi pour les très gros filets, plus tolérant qu'un profil triangulaire.
Et tarauder un trou après impression ?
C'est possible, et parfois pratique quand on n'a pas d'insert sous la main. On imprime un trou au diamètre de perçage, qui s'obtient approximativement en retranchant le pas du diamètre nominal (2,5 mm pour un M3, 5 mm pour un M6), on le reprend au foret pour qu'il soit rond et au bon diamètre, puis on passe un taraud. Le filet obtenu est plus précis qu'un filet imprimé, mais il reste en plastique : il a la même faiblesse qu'une vis directe face aux démontages répétés. Réservez-le au PETG, à l'ASA ou aux résines résistantes, avec des parois épaisses.
Prenons un exemple : un boîtier qu'on ouvre tous les trois mois
Imaginons un boîtier pour un petit capteur à piles, installé dans un garage, dont on change les piles quatre fois par an. Le couvercle tient par quatre vis M3.
- Matière : du PETG, qui supporte l'humidité et les variations de température d'un garage. Notre comparatif des matières explique ce choix.
- Côté boîtier : quatre inserts M3 en laiton dans des bossages de 8 mm de diamètre, trous dessinés à 4,2 mm, profondeur égale à la longueur de l'insert plus 1 mm.
- Côté couvercle : des trous de passage simples, légèrement plus grands que la vis, avec un lamage pour noyer les têtes.
- Vis : M3 inox, qui ne rouilleront pas dans un garage humide.
Avec une vis directe dans le plastique, ce couvercle aurait sans doute tenu un an ou deux avant qu'un filet ne foire. Avec des inserts, il survivra au capteur.
Les erreurs qui font tourner une vis dans le vide
- Dessiner les trous à la cote exacte. Le trou sort trop petit, la vis force, le plastique se fend.
- Visser dans le remplissage. Si le trou traverse une zone de remplissage à 15 % sans parois autour, la vis n'a rien à mordre.
- Visser dans le sens des couches. Un bossage imprimé couché, avec la vis parallèle aux couches, risque de se fendre en deux le long d'une ligne de couche au premier serrage.
- Chauffer l'insert trop fort ou trop longtemps. Le plastique fond en profondeur, l'insert s'enfonce de travers et le trou se déforme.
- Serrer à la visseuse. Déjà dit, mais c'est la cause numéro un des filets arrachés.
Vous avez une pièce à fixer, un boîtier à refermer ou un couvercle à visser ? Décrivez-nous l'usage et le nombre de démontages prévus : on choisit la bonne fixation et on vous envoie un devis gratuit sous 24 h ouvrées.
Demander une conception sur mesure
Ce qu'il faut nous indiquer pour une pièce vissée
Pour qu'une pièce avec fixations soit juste du premier coup, trois informations nous font gagner beaucoup de temps : le diamètre et la longueur des vis que vous comptez utiliser (ou la vis elle-même si vous passez à l'atelier), le nombre de démontages prévus, et l'effort que la fixation devra supporter. Si vous remplacez une pièce cassée, notre guide pour mesurer une pièce avant de la refaire explique comment relever les entraxes de trous, la cote qui pardonne le moins.
Et si l'objet est trop grand pour une seule impression, les mêmes inserts servent à réaliser des assemblages démontables de grandes pièces, plutôt que de tout coller. La pose d'inserts fait partie de la conception, facturée à partir de 35 € ; les repères de prix sont sur notre page tarifs, et vous pouvez aussi nous poser une simple question technique avant de vous lancer.
Une pièce à refaire ?
Envoyer une photo →