Grande pièce en 3D : découper, assembler et coller sans trace visible
Votre objet dépasse du plateau de l'imprimante ? Où couper, comment aligner les morceaux, quelle colle pour quelle matière et comment effacer le joint : la méthode pas à pas.
Par l'atelier Chouette
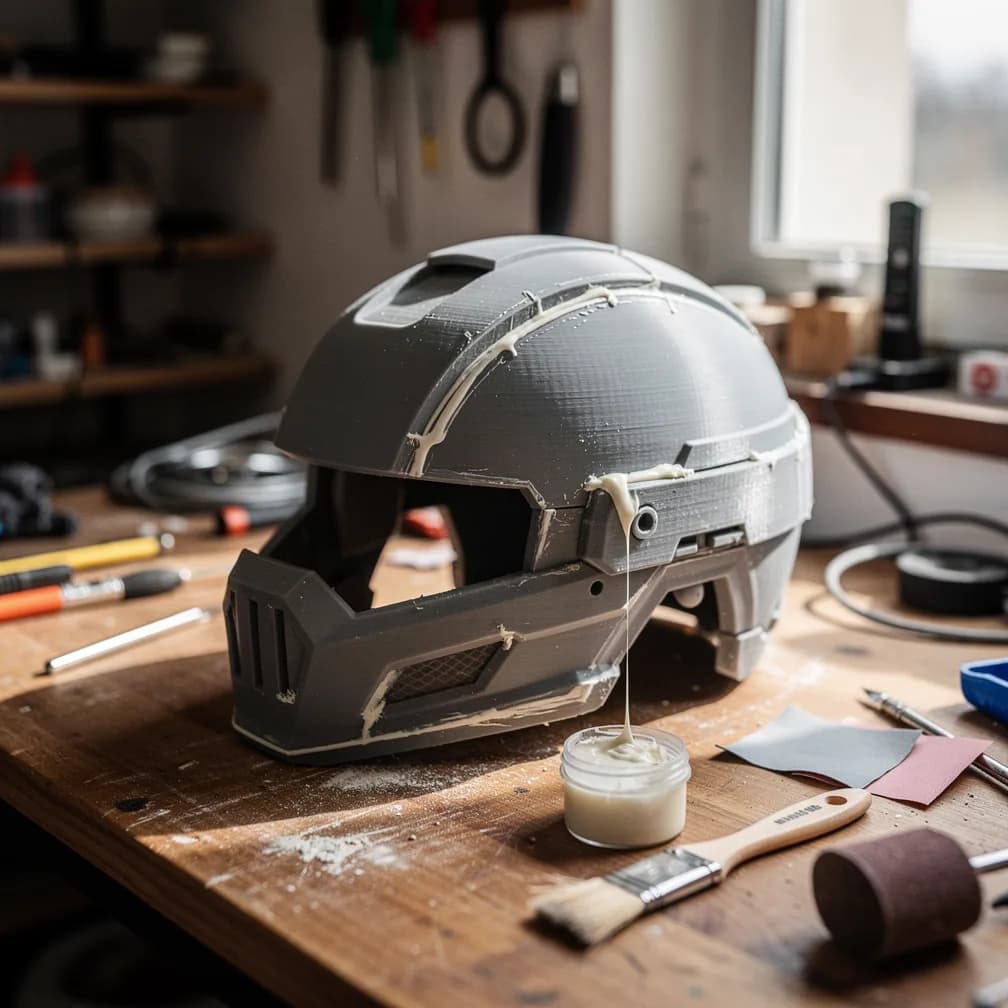
Un casque de cosplay, une maquette de quartier de 60 cm, un pied de lampe qui monte jusqu'au genou : tôt ou tard, l'objet dépasse le plateau de l'imprimante. La solution est connue, on découpe le modèle en morceaux, on les imprime séparément, puis on les assemble. Ce qui l'est moins, c'est que la qualité du joint final se joue presque entièrement avant l'impression, au moment où l'on choisit où couper et comment les morceaux vont s'aligner.
Ce guide suit l'ordre dans lequel nous travaillons à l'atelier, de la question « faut-il vraiment découper ? » jusqu'au dernier coup de papier de verre.
Pourquoi une pièce de 40 cm ne sort pas d'un seul bloc
Les imprimantes de bureau les plus répandues ont un volume utile d'environ 25 cm de côté. Une Bambu Lab P1S, par exemple, annonce 256 × 256 × 256 mm. En résine, c'est plus serré encore : une Elegoo Saturn 4 Ultra, machine courante dans sa catégorie, imprime dans un volume de 218,88 × 122,88 × 220 mm.
Au-delà de ces dimensions, trois options existent : une machine grand format (rare et coûteuse), une réduction d'échelle (souvent impossible quand la pièce doit s'adapter à quelque chose de réel), ou la découpe. C'est presque toujours la troisième qui l'emporte, et ce n'est pas un pis-aller : des morceaux plus petits s'impriment dans leur meilleure orientation, ratent moins, et se réimpriment sans tout recommencer si l'un d'eux sort de travers.
Étape 1 : vérifier qu'il faut vraiment découper
Avant de sortir le cutter numérique, trois vérifications évitent un travail inutile.
- La diagonale. Une pièce longue et fine de 32 cm peut tenir en diagonale sur un plateau de 25,6 cm (la diagonale mesure environ 36 cm). Couchée ou inclinée, elle passe parfois d'un seul tenant.
- L'échelle. Pour une figurine ou un objet décoratif, 90 % de la taille prévue suffit souvent. Pour une pièce qui doit s'emboîter sur un meuble ou une machine, évidemment pas.
- La matière. Une tige droite de 80 cm, un grand panneau plat, une étagère qui porte des livres : ce sont des formes que le tube d'aluminium, le contreplaqué ou la découpe laser font mieux et moins cher. L'impression 3D brille sur les formes complexes, pas sur les grandes surfaces planes.
Si la pièce doit supporter une charge importante ou un effort de sécurité (fixation en hauteur, pièce de véhicule, poignée qui porte un poids), un assemblage de morceaux collés n'est pas la bonne réponse. On en reparle plus bas.
Étape 2 : choisir où couper, là où l'œil ne regarde pas
C'est l'étape qui fait la différence entre un joint invisible et une cicatrice. Un plan de coupe bien placé suit quelques règles simples.
Couper sur une ligne qui existe déjà
Une arête vive, un changement de forme, la jonction entre la visière et la calotte d'un casque, la séparation entre deux étages d'une maquette : le regard accepte une ligne là où la forme en propose déjà une. À l'inverse, une coupe au milieu d'une surface lisse et bombée se voit toujours, même après ponçage, parce que la lumière rasante trahit la moindre différence de niveau.
Cacher la coupe du côté qu'on ne montre pas
Dessous, arrière, face contre le mur : si l'objet a un « mauvais côté », c'est là que les joints doivent aller. Pour un vase ou une lampe, une coupe horizontale au niveau d'un anneau décoratif passe inaperçue ; une coupe verticale sur toute la hauteur, beaucoup moins.
Penser à l'orientation de chaque morceau
Chaque morceau sera imprimé séparément, donc dans sa propre orientation. On en profite : on coupe de façon que chaque partie repose à plat sur une grande face, avec le moins de surplombs possible sur les faces visibles. Un bon découpage réduit souvent les supports, et donc les marques à poncer.
Éviter les sections fragiles
Ne coupez jamais là où la pièce est la plus fine. Une surface de collage de quelques millimètres carrés ne tiendra pas, quelle que soit la colle. Plus la section coupée est grande, plus le joint est solide et facile à aligner.
| Type d'objet | Où couper de préférence | À éviter |
|---|---|---|
| Casque, masque, armure | Le long des lignes de design (arêtes, bords de visière, nervures) | Au milieu du front ou d'une joue lisse |
| Maquette de bâtiment | Entre les étages, aux angles, au ras d'une corniche | Au milieu d'une façade vitrée |
| Vase, lampe, colonne | Horizontalement, sur un anneau ou un changement de diamètre | Verticalement sur toute la hauteur |
| Boîtier technique | Sur un plan qui peut aussi servir d'ouverture (couvercle vissé) | À travers une zone de fixation ou un clip |
Étape 3 : prévoir l'alignement, pas seulement le collage
Deux faces planes collées bout à bout glissent au moment du serrage, et un décalage de trois dixièmes suffit à créer une marche visible. La solution consiste à donner au joint une géométrie qui force l'alignement. Les trancheurs actuels le font d'ailleurs en quelques clics : l'outil de découpe de PrusaSlicer propose des connecteurs de type tenon (« plug »), goujon (« dowel ») ou clip (« snap »), ainsi qu'un mode queue d'aronde. OrcaSlicer, qui en dérive, offre les mêmes familles de connecteurs.
Les quatre systèmes et leur usage
- Le tenon et sa mortaise. Un plot dépasse d'un côté, un logement l'attend de l'autre. Simple, il suffit pour la plupart des pièces décoratives.
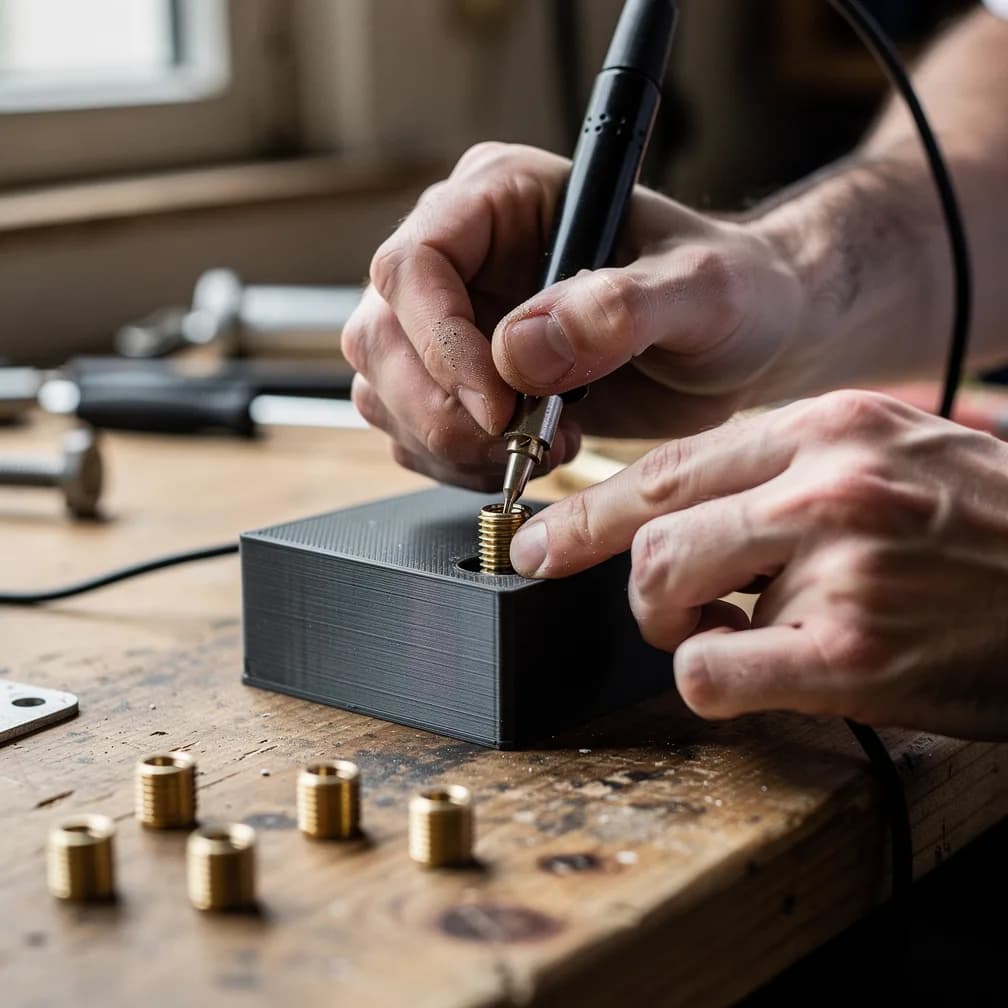
- Le goujon rapporté. Deux trous se font face et une cheville indépendante les relie. Il peut être imprimé, mais un tourillon en bois ou une tige métallique du commerce est souvent plus solide et parfaitement droit. C'est notre choix pour les grands assemblages.
- La queue d'aronde. Elle verrouille les deux parties dans un sens. Idéale pour les maquettes et les panneaux qui ne doivent pas s'écarter.
- Le clip. Pour un assemblage démontable sans colle, par exemple un objet qu'on range en deux morceaux. Moins précis, et il fatigue à l'usage en PLA.
Dans tous les cas, prévoyez un jeu entre les deux parties. Une cheville dessinée exactement au diamètre de son trou ne rentrera pas, pour les raisons expliquées dans notre article sur les jeux et emboîtements. Quelques dixièmes de millimètre font toute la différence, et la bonne valeur dépend de la machine et de la matière.
Imprimez d'abord la jonction seule. Avant de lancer dix heures d'impression, on coupe dans le modèle une fine tranche de chaque côté du joint, avec ses connecteurs, et on l'imprime en vingt minutes. Si ça s'emboîte bien, on lance le reste. Si ça force ou si ça flotte, on corrige le jeu. C'est la meilleure assurance qu'on connaisse contre le gâchis de matière.
Étape 4 : imprimer les morceaux comme s'ils étaient un seul objet
Des morceaux imprimés à des jours d'écart, avec des réglages différents, se reconnaissent au premier coup d'œil. Pour qu'ils se fondent, on garde tout constant :
- La même bobine, ou au moins le même lot. Deux bobines d'un même « gris » peuvent différer légèrement, ce qui se voit sur une pièce non peinte.
- Les mêmes réglages : hauteur de couche, nombre de parois, vitesse, température. Une hauteur de couche différente change l'aspect de surface.
- Le même sens de couche sur les faces visibles. Si deux faces voisines montrent des couches perpendiculaires, la lumière les distingue immédiatement.
- Des parois épaisses au niveau du joint. On ajoute des parois pour que le ponçage ne perce pas jusqu'au remplissage. Notre article sur le remplissage et les parois détaille ces réglages.
Pour la matière, le choix se fait comme pour une pièce d'un seul tenant : PLA pour une pièce décorative d'intérieur, PETG ou ASA si elle doit résister à la chaleur, à l'humidité ou au soleil. Notre comparatif des matières vous aide à trancher. Une précision toutefois : l'ASA se colle beaucoup mieux que le PETG, ce qui peut peser dans la décision pour un grand assemblage.
Étape 5 : l'assemblage à blanc, avant la moindre goutte de colle
On assemble tout sans colle. Toujours. C'est le moment de repérer les points durs (une goutte de matière, un reste de support), de les reprendre à la lime ou au papier de verre, et de vérifier que l'ensemble est d'équerre. On marque au crayon l'ordre d'assemblage et le sens de chaque morceau : sur une maquette en huit parties, il est très facile de coller un élément tourné de 180°.
On prépare aussi le serrage. Une pièce collée doit être maintenue sans bouger pendant la prise : élastiques, serre-joints avec des cales pour ne pas marquer, ruban de masquage tendu en travers du joint. Si vous ne savez pas comment tenir l'assemblage, c'est que le moment de coller n'est pas encore venu.
Étape 6 : choisir la colle selon la matière
Il n'existe pas de colle universelle pour l'impression 3D. Voici ce qui fonctionne, matière par matière.
| Matière | Ce qui marche bien | Points de vigilance |
|---|---|---|
| PLA | Cyanoacrylate (« super glue ») pour les petits joints bien ajustés ; époxy bicomposant pour les grandes surfaces et les joints imparfaits | La cyano ne comble pas les jeux : il faut des faces qui se touchent |
| PETG | Colles polyuréthane ou méthacrylate, époxy bicomposant | Résultats très variables selon les marques de cyano, certaines fragilisent la matière |
| ASA | Soudure à l'acétone (le solvant dissout les deux faces qui fusionnent) | Solvant inflammable, pièce ventilée, séchage long |
| Résine | Cyanoacrylate, époxy | Poncer légèrement les faces pour donner de l'accroche |
| TPU | Difficile à coller de façon durable | Préférer un assemblage mécanique ou une impression d'un seul tenant |
Quelques chiffres pour se faire une idée. La cyano s'entend si bien avec le PLA que l'ingénieur allemand Stefan Hermann, de la chaîne CNC Kitchen, s'en est servi pour renforcer des crochets imprimés : imprégné de cyano fluide, un crochet a tenu 58 kg, contre environ 53 kg pour le même crochet non traité, une cyano plus épaisse ne faisant pas mieux. Sur l'ABS, famille dont fait partie l'ASA, il a mesuré qu'un joint soudé à l'acétone atteignait 17 MPa, et que deux éprouvettes sur trois cassaient à côté du joint plutôt que dedans. Pour le PETG, un comparatif relayé par Hackaday en janvier 2025 plaçait en tête une colle polyuréthane de construction et les colles méthacrylate, avec de fortes différences d'une cyano à l'autre.
La leçon pratique : un joint bien ajusté et bien collé peut être aussi solide que la matière autour. Un joint mal ajusté, lui, ne sera jamais sauvé par la colle.
Côté sécurité. L'acétone est très inflammable et les vapeurs de cyanoacrylate irritent les yeux. On colle dans une pièce aérée, loin de toute source de chaleur, avec des gants si l'on manipule du solvant.
Étape 7 : effacer la ligne de joint
Une fois la colle prise (attendez la durée indiquée par le fabricant, pas celle de votre impatience), il reste en général une ligne fine, parfois une petite marche.
Si la pièce sera peinte
- On arase les bavures de colle au cutter ou à la lime.
- On comble la ligne avec un mastic de carrossier ou un mastic de finition, appliqué en fine couche.
- On ponce en montant progressivement en grain, en travaillant toute la zone et pas seulement le joint, pour ne pas creuser.
- Une couche d'apprêt garnissant révèle les défauts restants ; on reprend, on réapprête.
- La peinture couvre enfin un objet qui semble d'une seule pièce.
Le détail des grains, des apprêts et des peintures est dans notre guide pour poncer, apprêter et peindre une pièce imprimée.
Si la pièce reste brute
Sans peinture, un joint parfaitement invisible est presque impossible : le mastic n'aura jamais exactement la couleur et la texture du filament. Plutôt que de lutter, les designers utilisent une astuce vieille comme la menuiserie : le joint creux volontaire. On dessine un petit chanfrein de chaque côté de la coupe, ce qui crée une rainure en V régulière. L'œil y lit une ligne de design, pas un raccord. Pour une lampe, une maquette ou un boîtier, c'est souvent plus élégant qu'un joint mastiqué.
Prenons un exemple : une maquette de 60 cm en quatre morceaux
Imaginons une maquette de bâtiment longue de 60 cm, large de 20 cm et haute de 15 cm, à imprimer en PLA blanc, sans peinture, pour un rendu de présentation.
- Découpe. 60 cm ne tiennent pas sur 25,6 cm, même en diagonale. On coupe en trois tronçons d'environ 20 cm, sur les lignes de refend de la façade, là où le bâtiment présente déjà un décroché. La toiture, très plate, est imprimée à part : posée sur sa grande face, elle sort sans support et sans défaut.
- Alignement. Deux goujons par joint, placés en diagonale pour empêcher toute rotation, plus une queue d'aronde discrète sous la toiture.
- Test. Une tranche de jonction imprimée en premier pour valider le jeu.
- Collage. Cyanoacrylate sur les faces, les goujons faisant office de guides pendant la prise.
- Finition. Pas de mastic : les coupes tombent dans les décrochés existants, et un léger chanfrein les transforme en lignes d'architecture.
Résultat : quatre impressions sans supports visibles, et des joints qui se lisent comme des éléments du dessin. Remarquez qu'aucune colle miracle n'intervient : tout s'est joué au moment de choisir les plans de coupe.
Quand l'assemblage n'est pas la bonne solution
Nous préférons le dire franchement : certains objets ne doivent pas être faits en morceaux collés.
- Les pièces qui portent une charge importante ou dont la rupture présenterait un danger : support d'étagère lourde, fixation au-dessus d'un passage, pièce de siège.
- Les pièces étanches ou sous pression : chaque joint est une fuite potentielle.
- Les pièces exposées à la chaleur, dans une voiture en plein été par exemple. Certaines colles et le PLA ramollissent ensemble ; notre article sur les pièces imprimées en plein soleil donne les ordres de grandeur.
- Les grandes surfaces planes sans relief, qu'un panneau découpé fera mieux.
Dans ces cas-là, on vous proposera une autre découpe (démontable, vissée), une autre matière, ou on vous orientera vers un autre procédé.
Un objet trop grand pour une seule impression ? Envoyez-nous le fichier ou quelques photos avec les dimensions : on vous propose un plan de découpe et un devis gratuit sous 24 h ouvrées.
Demander un devis d'impression
Ce que coûte une grande pièce, et ce qui fait varier le prix
Une grande pièce découpée sort de la grille des petites pièces : elle se chiffre sur devis. Ce qui pèse le plus, c'est le temps machine (chaque morceau peut demander plusieurs heures), puis le temps humain d'assemblage et de finition, qui dépasse souvent celui de l'impression pour une pièce peinte. Une découpe bien pensée réduit les deux. Si le fichier doit être découpé et adapté, cela relève de la conception, facturée à partir de 35 €. Nos repères de prix sont sur la page tarifs.
Pour gagner du temps, envoyez-nous de préférence un fichier STEP ou 3MF plutôt qu'un STL : un fichier de CAO se découpe plus proprement, et les connecteurs s'y dessinent au dixième près. Pas de fichier du tout ? Ce n'est pas un problème : comme nous l'expliquons dans notre article sur l'impression sans fichier, un croquis coté ou quelques photos suffisent pour démarrer.
Une pièce à refaire ?
Envoyer une photo →