Bijouterie et impression 3D : prototypes en résine et fonte à cire perdue
Prototype d'essayage ou modèle calcinable pour la fonte : deux usages de la résine en bijouterie, ce que nous imprimons, ce qui revient au fondeur et les pièges de fichier à éviter.
Par l'atelier Chouette
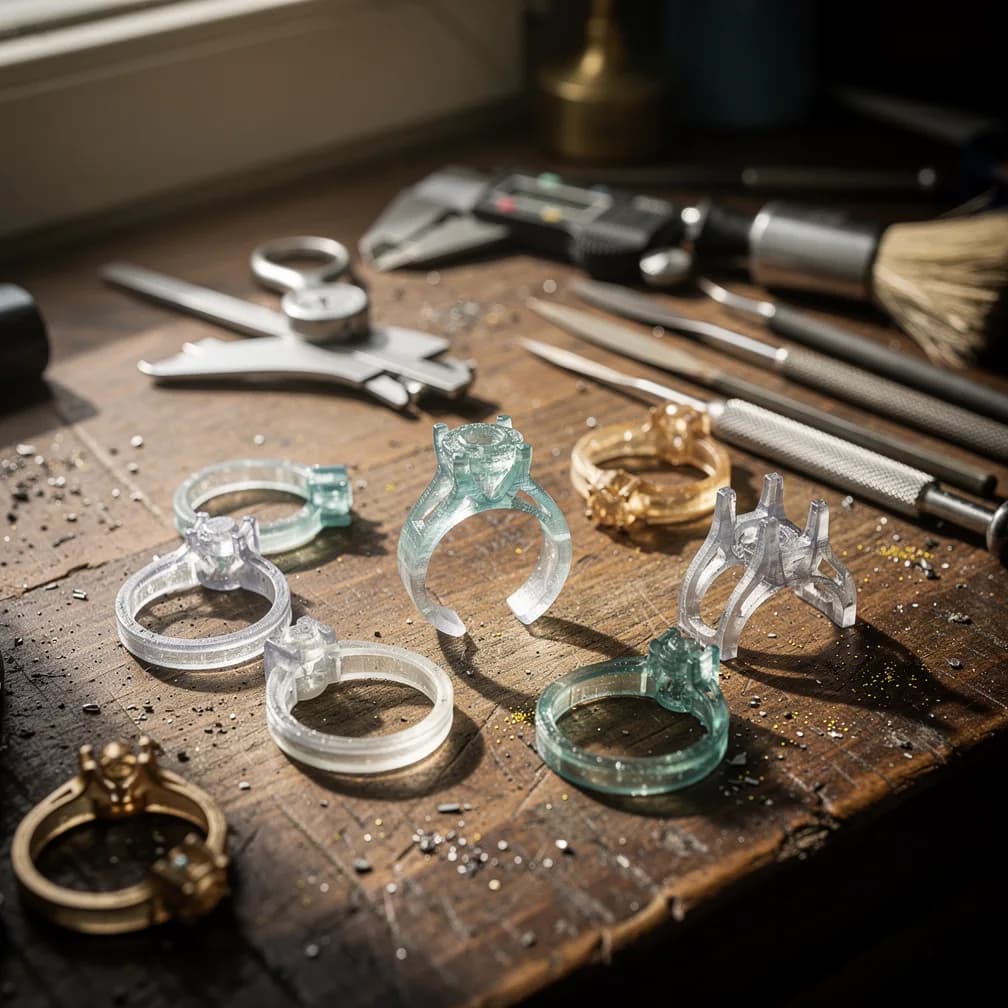
Dans un atelier de bijouterie, l'impression 3D en résine sert à deux choses très différentes. D'un côté, il y a le modèle qu'on regarde, qu'on essaie et qu'on montre au client avant de fondre quoi que ce soit. De l'autre, le modèle qu'on imprime pour qu'il disparaisse dans le four, et qui laisse sa place au métal. Les deux se ressemblent à la sortie de l'imprimante, mais n'ont pas grand-chose en commun.
Chez nous, nous imprimons le premier. Pour le second, il faut une résine spéciale, dite calcinable, que nous n'utilisons pas. Ce dossier explique pourquoi, ce que nous pouvons vous apporter, et comment enchaîner avec un fondeur pour aller jusqu'au bijou en métal.
La fonte à cire perdue, en cinq gestes
La technique est très ancienne, et son principe n'a pas changé. On fabrique un modèle du bijou dans une matière qui brûle ou fond sans laisser de trace. Traditionnellement, c'est une cire, sculptée à la main ou injectée dans un moule en caoutchouc.
- Le modèle est fixé, avec d'autres, sur une tige de cire : c'est l'« arbre » de coulée.
- Le revêtement. L'arbre est placé dans un cylindre, puis noyé dans un plâtre réfractaire qui durcit autour de lui.
- La calcination. Le cylindre passe au four, selon une montée en température progressive. Le modèle fond puis brûle, et laisse une empreinte creuse parfaite dans le plâtre.
- La coulée. Le métal en fusion est versé ou aspiré dans l'empreinte.
- Le décochage. On casse le plâtre, on coupe les bijoux de l'arbre, puis viennent l'ébavurage, le polissage, le sertissage éventuel et le poinçonnage.
Tout se joue à l'étape 3. Si le modèle ne disparaît pas complètement, ou s'il gonfle en chauffant, l'empreinte est abîmée, et le défaut se retrouve dans le métal.
Ce qui rend une résine « calcinable »
Une résine d'impression est un plastique durci par la lumière. Dans un four, elle ne fond pas comme une cire : elle se décompose. Pour qu'elle convienne à la cire perdue, elle doit remplir trois conditions :
- brûler presque sans résidu, car les cendres restées dans l'empreinte se retrouvent en surface du métal sous forme de défauts ;
- ne pas se dilater au point de fissurer le plâtre pendant la montée en température ;
- reproduire les détails fins, comme les griffes, les filigranes ou les gravures, avec assez de tenue pour qu'on puisse manipuler le modèle.
Les fabricants conçoivent des formulations spécifiques pour cet usage. Formlabs, par exemple, décrit sur sa page consacrée à la bijouterie une résine chargée à 20 % de cire annoncée sans cendres, et une autre dont la teneur en cendres est de 0,03 %. Ces résines exigent un cycle de calcination adapté, fourni par le fabricant, que le fondeur doit respecter.
Nos résines, standard, résistantes et lavables à l'eau, ne sont pas conçues pour ça. Elles sont faites pour durer, pas pour disparaître au four. Un modèle imprimé avec elles et envoyé en fonte risque de laisser des résidus et d'abîmer le revêtement, et le métal coulé serait à reprendre, voire à refondre. Notre article sur les différentes résines détaille ce pour quoi chacune est faite.
Un modèle d'essayage et un modèle de fonte peuvent sortir du même fichier. Ils ne peuvent pas sortir de la même résine.
Ce que nous imprimons pour les bijoutiers et créateurs
Le travail en amont de la fonte reste considérable, et c'est là que nous sommes utiles.
Le prototype d'essayage et de validation
Avant d'engager de l'or ou de l'argent, on veut voir le bijou en vrai : ses proportions sur la main, la hauteur d'une monture, l'équilibre d'une boucle d'oreille, l'effet d'un motif à taille réelle. Imprimé en résine standard, le modèle restitue les détails à une échelle où un écran trompe toujours. Le client peut le tenir, l'essayer brièvement, le comparer à un bijou qu'il porte déjà. C'est aussi à ce moment-là qu'on repère une arête qui accroche ou une griffe trop fragile.
Une bague trop épaisse à l'écran paraît souvent juste une fois imprimée, et l'inverse arrive aussi. Deux ou trois variantes imprimées côte à côte, avec des largeurs de corps ou des hauteurs de chaton différentes, permettent de décider en une minute.
Essayer, pas porter Nos résines ne sont pas conçues pour un contact prolongé avec la peau. Un prototype sert à un essai de quelques minutes, pas à être porté toute une journée. Une personne sujette aux allergies de contact devrait se contenter de le regarder et de le tenir.
Le modèle de présentation
Pour une commande sur mesure, comme une bague de fiançailles, une alliance gravée ou une pièce de famille retravaillée, un modèle peint en doré ou en argenté aide le client à se projeter bien mieux qu'un rendu 3D. Notre guide sur le ponçage et la peinture montre ce qu'on peut obtenir en finition. Soyons clairs : cela reste une maquette, qui ne remplace pas un échantillon en métal.
Les outils et accessoires d'atelier
Beaucoup d'objets autour de l'établi s'impriment très bien : supports de polissage adaptés à un modèle précis, porte-bagues pour le sertissage, gabarits de positionnement pour graver ou percer en série, présentoirs de vitrine à la forme exacte de vos pièces. Ils ne touchent pas au métal précieux et font gagner du temps chaque jour.
Les bijoux fantaisie en résine
Il existe aussi des bijoux fantaisie dont la résine est le matériau final, peinte ou vernie : pendentifs, broches, éléments de boucles d'oreilles. La même réserve s'applique au contact prolongé avec la peau. Pour ces pièces, nous vous conseillons de prévoir des éléments de contact, comme les tiges et les attaches, en métal adapté fourni par vos soins, et de réfléchir à l'usage réel du bijou avant de nous passer commande.
De l'essayage à la fonte : l'enchaînement réaliste
Voici comment se déroule un projet mené avec nous puis avec un fondeur. L'exemple est illustratif : imaginons une créatrice qui dessine une bague à motif végétal pour une petite collection en argent.
- La conception. Elle modélise la bague elle-même, ou nous confie le dessin à partir de croquis et de mesures. Notre article sur le passage du croquis à l'objet explique ce que nous demandons pour démarrer. Si elle dessine elle-même, ce comparatif des logiciels de modélisation l'aidera à choisir un outil.
- Les prototypes chez nous. Trois variantes en résine standard, dans deux tailles de doigt. Ce sont des petites pièces détaillées, dont le prix se situe dans la fourchette de nos figurines en résine, de 15 à 45 € TTC selon la taille et la finition. La conception sur mesure démarre à 35 €. Le détail est sur notre grille.
- La validation. Elle essaie, fait essayer, corrige : le motif est un peu trop haut, le corps un peu trop fin au dos. Une deuxième série d'impressions confirme les corrections.
- Le passage au fondeur. Elle envoie le fichier validé à un fondeur ou à un service d'impression spécialisé en résine calcinable. Il adapte le fichier à ses propres règles : épaisseurs minimales, compensation du retrait du métal au refroidissement, position des tiges de coulée.
- La fonte et la finition, puis le poinçonnage si le métal est précieux.
Côté calendrier, les prototypes d'une bague ou d'un pendentif font partie des impressions simples : ils sont souvent prêts en 2 à 3 jours quand le fichier est prêt, et en une semaine environ s'il faut le dessiner. Ce sont de petits objets, qui voyagent bien. Si vous n'êtes pas à Dijon, l'envoi en France démarre à 7 €. Sinon, le retrait à l'atelier est gratuit, sur rendez-vous. Comptez une itération de plus que prévu : c'est presque toujours à la deuxième série que la créatrice ou le client se dit « c'est celle-là ».
Pour une collection, une autre voie existe. Le fondeur réalise une première pièce en métal parfaite, le « maître », puis fabrique un moule en caoutchouc dans lequel il injecte des cires, autant que nécessaire. Le prototype imprimé sert alors à valider la forme avant de fabriquer ce maître.
Vous avez un bijou à faire valider avant de le couler ? Envoyez-nous le fichier ou le croquis, la taille visée et le nombre de variantes : on vous propose des prototypes d'essayage et un délai.
Métal précieux : des obligations qui ne sont pas les nôtres, mais qu'il faut connaître
Dès qu'un bijou est en or, en argent ou en platine, un cadre spécifique s'applique, et il relève de la douane. Selon la page de la douane consacrée aux métaux précieux, les professionnels qui fabriquent ou vendent ces ouvrages doivent notamment déposer une déclaration d'existence, tenir un registre, respecter les titres légaux, apposer un poinçon de maître ou de responsabilité, et faire apposer les poinçons de garantie. L'objectif affiché est de protéger le consommateur en garantissant la teneur en métal annoncée.
Un atelier d'impression 3D qui fabrique un prototype en résine n'entre pas dans ce cadre, puisqu'il ne touche pas au métal. Mais si vous lancez une activité de création de bijoux, renseignez-vous auprès de la douane avant la première vente. La douane propose d'ailleurs un accompagnement aux professionnels.
Les pièges de fichier les plus fréquents
- Des épaisseurs pensées pour l'écran. Un corps de bague très fin paraît élégant en image mais casse en résine et coule mal en métal. Demandez à votre fondeur ses épaisseurs minimales avant de finaliser le dessin, pas après le prototype.
- La taille de bague mal définie. La taille se mesure au diamètre ou au tour intérieur, et il existe plusieurs systèmes de tailles selon les pays. Indiquez la cote intérieure en millimètres dans le fichier ou la demande, et vérifiez-la sur un baguier.
- L'oubli de la surépaisseur de finition. Le polissage enlève de la matière. Un modèle dessiné à la cote finale sort légèrement sous-dimensionné après finition. Le fondeur vous dira quelle marge prévoir.
- Un fichier d'une autre marque. Reproduire le dessin d'un bijou de créateur ou d'une maison connue, même « pour soi », peut constituer une contrefaçon. Il en va de même pour les modèles téléchargés dont la licence interdit l'usage commercial. Notre article sur les licences des fichiers 3D détaille ce qui est permis.
- Une échelle mal exportée. Un fichier exporté en pouces au lieu de millimètres donne une bague 25 fois trop grande ou trop petite. Vérifiez les dimensions dans le trancheur avant l'envoi, ou demandez-nous de le faire.
Quand l'impression n'apporte rien
Pour certains bijoux, la cire sculptée à la main reste la meilleure méthode : les formes organiques très libres, les textures obtenues à l'outil chaud, les pièces uniques dont le geste compte autant que le résultat. Un bijoutier qui maîtrise la cire n'a pas besoin d'imprimer un prototype pour une chevalière classique qu'il a déjà réalisée cent fois.
L'impression apporte le plus quand la forme est géométrique, répétitive ou très précise : un motif qui se répète autour d'un anneau, un sertissage calculé pour une pierre donnée, une gravure de texte, une pièce qu'il faut décliner en plusieurs tailles. Elle apporte aussi beaucoup quand le client a besoin de voir avant de décider.
Si vous hésitez, apportez vos croquis ou vos fichiers à l'atelier. Notre article pour préparer un rendez-vous vous indique quoi prévoir. Nous vous dirons franchement si un prototype imprimé vous fera gagner du temps, ou si votre cire et vos limes feront mieux. Pour une première question, écrivez-nous ici.
Une pièce à refaire ?
Envoyer une photo →